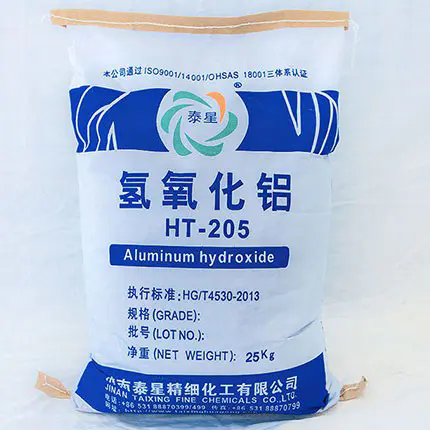
La piedra artificial (incluida la piedra de cuarzo y los materiales de superficie sólida) se ha convertido en la opción principal en el mercado de materiales decorativos de alta gama debido a sus excelentes propiedades físicas y sus ricas características decorativas y ambientales.Hidróxido de aluminio (ATH)es un relleno funcional clave y retardante de llama en formulaciones de piedra artificial, y sus propiedades fisicoquímicas determinan directamente la calidad y competitividad en el mercado del producto final. Entre ellos, la blancura y la distribución del tamaño de las partículas son los dos parámetros técnicos más centrales e interrelacionados, que afectan profundamente el valor estético y el rendimiento mecánico de los productos desde las dimensiones de la óptica y la mecánica física. Este artículo analizará en profundidad los requisitos específicos y los principios subyacentes del hidróxido de aluminio para piedra artificial desde la perspectiva de la ciencia de los materiales.
La blancura no es simplemente el grado de blancura, sino un indicador cuantitativo que mide de manera integral la capacidad de un material para difundir la luz visible. Su valor numérico determina directamente la pureza, viveza y precisión de la coloración posterior de los colores base de piedra artificial.
·Valor de blancura: la producción de piedra artificial de alta gama generalmente requiere una blancura Hunter de no menos del 92% para el hidróxido de aluminio, con un valor ideal de más del 94%. Cada punto porcentual de aumento en la blancura es crucial para mejorar el color del producto final.
·Control de tono: El ATH de alta calidad debe presentar un color blanco neutro puro, evitando el amarilleo (valor b positivo) o la borrosidad (valor b negativo). La desviación del tono puede revelar diferencias de color en lotes o afectar el efecto de reproducción cromática del polvo de color cuando se aplica sobre un área grande.
La blancura es esencialmente un reflejo del comportamiento óptico de las superficies del polvo:
·Reflexión y dispersión: La alta blancura se origina a partir de la reflexión difusa (dispersión) eficiente y uniforme de la luz visible incidente (longitud de onda de aproximadamente 400-700 nm) porhidróxido de aluminiopartículas, en lugar de reflexión o absorción especular. Esto requiere que el material en sí tenga una pureza química extremadamente alta.
·Control de impurezas clave: los iones metálicos coloreados son el "enemigo" de la blancura.
·Hierro (Fe₂O₃): es la impureza limitante más crítica, con un contenido típicamente inferior a 30 ppm (0,003%). Los iones de hierro absorben fuertemente la luz azul-verde, lo que hace que el material se vuelva amarillo-rojo.
·También es necesario controlar estrictamente otras impurezas como el titanio, el manganeso y otros elementos de metales de transición.
·Estructura cristalina y estado de la superficie: Una estructura cristalina completa y regular favorece la dispersión regular de la luz. El proceso de quemado (controlando el grado de deshidratación) y el tratamiento superficial (si se introduce contaminación) durante el proceso de producción tienen un impacto directo en la blancura.
·Colores base grises y oscuros: no se pueden producir productos de alta gama que sean de color blanco puro y brillante.
·Distorsión del color: El polvo de color agregado debe mezclarse con el "lienzo blanco" de la base. Una base con poca blancura y colores mezclados puede contaminar el color objetivo, lo que resulta en una combinación de colores inexacta y colores apagados.
·Diferencia de color por lotes: Las fluctuaciones en la blancura son una de las principales razones de las diferencias de color visibles en diferentes lotes de productos.
El tamaño de las partículas y su distribución son el núcleo de la ingeniería de polvos y determinan el comportamiento de llenado, el estado de unión de la interfaz y la microestructura del hidróxido de aluminio en los sistemas de resina.
·Rango de tamaño de partícula típico: El tamaño medio de partícula (D50) del hidróxido de aluminio utilizado para piedras artificiales (especialmente cuarzo) suele estar entre 20 y 40 μm. Ser demasiado grueso (>50 μm) puede provocar fácilmente rugosidad en la superficie y partículas visibles; Ser demasiado fino (<10 μm) aumenta significativamente la viscosidad, reduce la cantidad de relleno y puede introducir defectos por aglomeración.
·Distribución del tamaño de partículas (PSD): Más importante que un único valor D50. La distribución ideal es una "distribución estrecha" o una "calificación razonable".
·Distribución estrecha: El tamaño de las partículas concentradas es beneficioso para obtener una apariencia y un rendimiento uniformes y consistentes.
·Efecto de partículas gruesas: una cantidad adecuada de partículas gruesas puede servir como soporte "esqueleto", pero demasiadas o demasiado gruesas pueden convertirse en puntos de concentración de tensión, reducir la resistencia y formar "hoyos" o "agujeros de arena" después del pulido.
·Textura superficial y procesabilidad:
·El tamaño de partícula uniforme y moderado es un requisito previo para lograr una textura delicada y sedosa en la superficie pulida de la piedra artificial.
·La distribución razonable del tamaño de las partículas puede optimizar las propiedades reológicas de la mezcla, permitiéndole tener buena fluidez y compacidad durante la compresión por vibración al vacío, evitando la delaminación o burbujas.
Para los fabricantes de piedra artificial, a la hora de elegir.hidróxido de aluminioLas cargas, la blancura y el tamaño de las partículas deben evaluarse sistemáticamente como indicadores básicos e inflexibles:
1. Priorice garantizar una alta blancura y pureza: Blancura ≥ 92 % (gama alta ≥ 97 %), tamaño medio de partícula D50 = 5-50 μm (principal 8-14 μm), distribución uniforme del tamaño de partícula y control estricto de impurezas son los requisitos principales comúnmente utilizados en el mercado global.
2. Análisis detallado de los datos del tamaño de partículas: no solo mire D50, sino que también solicite curvas completas de distribución del tamaño de partículas (preferiblemente D10, D50, D90, etc.) y discuta el esquema de tamaño de partículas más adecuado con los proveedores en función de su propia fórmula y características del equipo de proceso.