Shandong Taixing material avanzado Co., Ltd.
Noticias

¿Qué se debe hacer si el trióxido de antimonio no está bien disperso en los plásticos?

2025-12-19 0 Déjame un mensaje

En la práctica de utilizartrióxido de antimonio (Sb₂O₃)Para el retardo de llama del plástico, la "dispersión desigual" es el principal desafío del proceso que conduce a fluctuaciones en la eficiencia del retardante de llama, deterioro de las propiedades mecánicas del material y defectos de apariencia en los productos. Este problema no se trata simplemente de una "agitación insuficiente", sino que surge del desajuste fundamental entre las propiedades físicas y químicas inherentes del Sb₂O₃ y la matriz polimérica. Este artículo comenzará desde la esencia de la aglomeración de polvo y construirá una solución sistemática de múltiples escalas que cubra el "procesamiento reológico de ingeniería de polvo de modificación de superficie".


I. La causa fundamental del dilema de la dispersión: las "características innatas" del trióxido de antimonio

Para resolver el problema de la dispersión, es necesario primero entender cómo sus tres características inherentes impiden una dispersión uniforme:

1. Alta energía superficial y fuerte tendencia a la aglomeración:

·El Sb₂O₃, como óxido inorgánico altamente polar, tiene una energía superficial extremadamente alta (normalmente>100 mJ/m²). Según el principio de minimización termodinámica, las partículas finas reducirán su enorme energía superficial mediante la aglomeración, formando una "aglomeración suave" dominada por las fuerzas de van der Waals, así como una "aglomeración dura" formada por enlaces químicos en ambientes de alta temperatura y alta humedad.

·Su tamaño de partícula primaria suele estar entre 0,5 y 2,0 μm, pero los agregados reales que se agregan al sistema son decenas o incluso cientos de micrómetros.

2. Densidad extremadamente alta:

·La densidad real del Sb₂O₃ es tan alta como 5,2-5,7 g/cm ³, que es más de cinco veces la de la mayoría de las resinas plásticas (~1 g/cm ³). Durante la mezcla de masa fundida, una diferencia de densidad significativa puede provocar graves efectos de separación por sedimentación por gravedad y delaminación centrífuga, especialmente en masas fundidas o paradas de baja viscosidad, lo que da lugar a concentraciones muy desiguales de Sb₂O₃ en las capas superior e inferior.

3. Incompatibilidad de interfaz con polímeros orgánicos:

·La tensión de interfaz entre las superficies polares e hidrofílicas de Sb₂O₃ y los polímeros orgánicos no polares o débilmente polares (como PP, PS, ABS) es extremadamente alta y la compatibilidad es extremadamente pobre. Es difícil infiltrar la masa fundida y encapsular agregados de Sb₂O₃, lo que da como resultado "islas" aisladas en la matriz, uniones de interfaz débiles y se convierten en puntos de concentración de tensiones y deficiencias en el rendimiento.


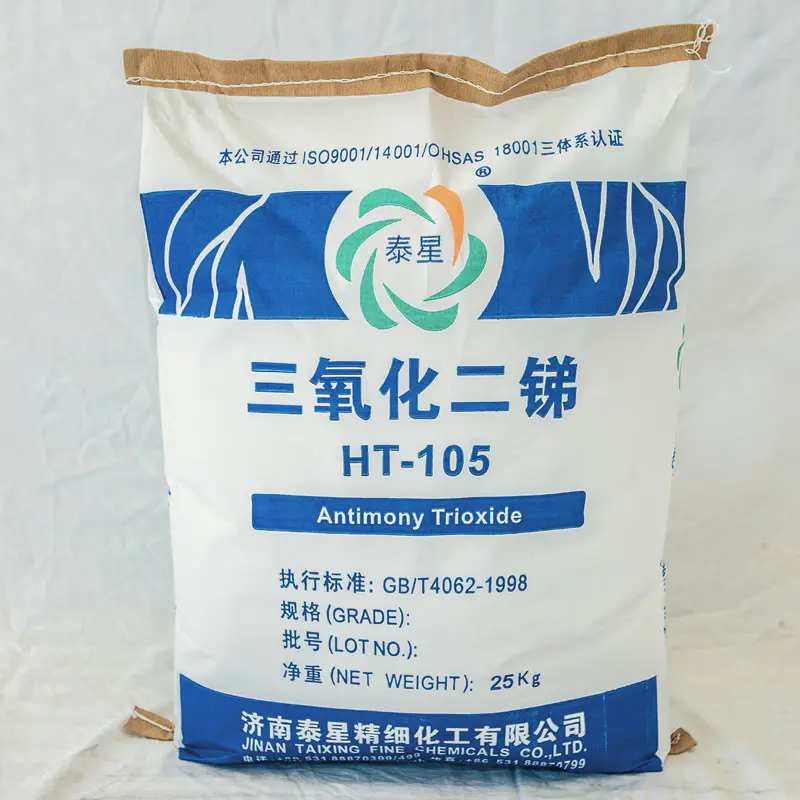
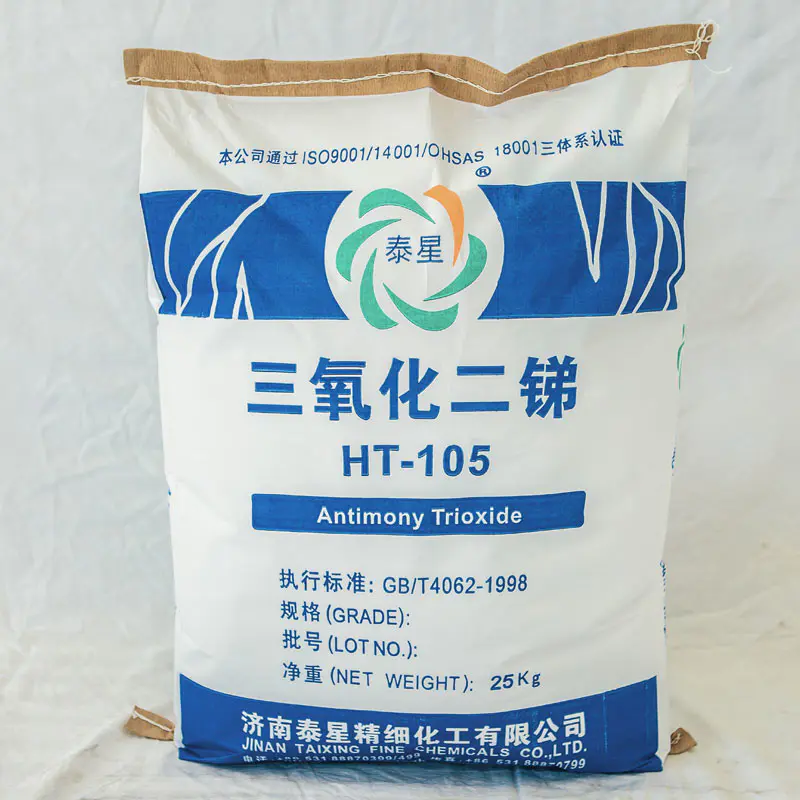
Antimony Trioxide


II. Solución sistemática: Triple estrategia de intervención colaborativa

Estrategia 1: Modificación química de la superficie: reducir la fuerza impulsora de la aglomeración desde la raíz

Esta es la solución más esencial y eficaz, que implica el uso de agentes de acoplamiento o tensioactivos para convertir la superficie "hidrófila" del Sb₂O₃ en una superficie "oleófila".

1. Tratamiento con agente de acoplamiento de silano:

·Mecanismo: Se utiliza aminosilano (como KH-550) o epoxi silano. Su fórmula general es Y-R-Si (OR')∝. Después de la hidrólisis del extremo siloxano, se forman enlaces covalentes estables Si-O-M con grupos hidroxilo (M-OH) en la superficie de Sb₂O₃; El extremo del grupo funcional orgánico (Y) es compatible o reactivo con la matriz polimérica.

·Efecto: Reduce significativamente la energía superficial del polvo, mejora su humectabilidad con la resina, debilita fundamentalmente la fuerza de aglomeración entre las partículas y mejora la unión interfacial.

2. Agente tensioactivo/recubrimiento dispersante:

·Mecanismo: Utilice ácido esteárico, agente de acoplamiento de éster de titanio o dispersante de polímeros (como poliacrilato). Los grupos hidrófilos de estas moléculas están anclados en la superficie del Sb₂O₃ y las largas cadenas hidrófobas se extienden hacia la matriz de la resina, formando un impedimento estérico para evitar que las partículas se acerquen y se agreguen nuevamente.

·Efecto: Mejora la eficiencia de la desintegración del polvo y la estabilidad de la dispersión en la masa fundida, especialmente adecuado para sistemas de alto llenado.


Estrategia 2: Ingeniería de polvos y predispersión: optimización del estado de entrada de materia prima

El tratamiento previo de las materias primas antes de ingresar al equipo de mezcla principal es un paso crucial para el éxito.

1. Tecnología Masterbatch (muy recomendable):

·Preparar masterbatch retardante de llama mediante preextrusión de alta concentraciónSb₂O₃(como 70-80%) con resina portadora de alta fluidez y sistema de lubricación de dispersión eficiente a través de una extrusora de doble tornillo paralelo en la misma dirección.

·Ventajas:

·Dispersión hacia adelante: el proceso más difícil de desintegración, agregación y dispersión inicial del polvo se completa en la etapa de preparación del masterbatch en mejores condiciones de proceso, como mayor cizallamiento y configuraciones de tornillo más especializadas.

·Fácil de usar: los usuarios finales solo necesitan mezclar el masterbatch con la resina base para un procesamiento más limpio, una medición más precisa y, en última instancia, una alta calidad de dispersión con buena repetibilidad.

2. Premezcla de polvo y "prehumectación de aditivo líquido":

·En el mezclador de alta velocidad, primero mezcle el polvo de Sb₂O₃ con una pequeña cantidad de parafina líquida, cera de polietileno de bajo peso molecular o aceite de silicona como agentes humectantes para permitir que el líquido penetre en los espacios de los agregados.

·Función: Lubricar las partículas, reducir la cohesión y permitir el corte mecánico posterior para abrir los agregados de manera más eficiente, en lugar de empujarlos a formar una "bola de nieve".


Estrategia 3: Optimización de la reología del procesamiento: aplicación precisa de "fuerza de separación" y "fuerza de distribución"

Incluso si se modifican las materias primas, la uniformidad final aún depende de la fuerza de mezcla de dispersión y mezcla de distribución aplicada por el equipo de procesamiento.

1. Diseño científico de configuración de tornillo para extrusora de doble tornillo:

·Zona de mezcla dispersa: Después de la sección de fusión se establece una zona de fuerte corte compuesta por bloques de amasado y elementos anti-roscado. El ángulo (como 90°) y la cantidad de bloques de amasado deben calcularse con precisión en función de la viscosidad del sistema para generar una tensión de corte local suficientemente alta para romper los agregados.

·Zona de mezcla distribuida: Después de dispersar la zona de mezcla, se configuran elementos de mezcla con forma de dientes (TME) o elementos roscados de plomo grandes para dividir y recombinar con frecuencia el flujo de fusión sin aplicar un corte excesivo, logrando una distribución uniforme de Sb₂O₃ en el espacio y eliminando gradientes de concentración locales.

2. Equilibrio exquisito de los parámetros del proceso:

·Temperatura: Asegúrese de que la temperatura de fusión sea moderada, de modo que la viscosidad de la resina esté dentro de un rango que pueda transmitir eficazmente las fuerzas de corte sin una generación excesiva de calor debido a la alta viscosidad.

·Velocidad del tornillo y velocidad de alimentación: Mantener una alta proporción de entrada de energía mecánica (SME) suele ser beneficioso para la dispersión, pero es necesario evitar un corte excesivo que puede provocar la degradación del polímero o que el Sb₂O₃ sea "arrojado" hacia la pared del cilindro debido a las diferencias de densidad.

·Escape de vacío: Instale un escape de vacío efectivo después de la sección de mezcla de distribución para eliminar los volátiles de bajo peso molecular que pueden generar los modificadores de superficie o lubricantes, y evitar la formación de burbujas en el producto.


III. El sistema de evaluación del efecto de dispersión: de lo macro a lo micro

·Evaluación macro: estabilidad del rendimiento retardante de llama del producto (consistencia del muestreo y pruebas de múltiples lotes y diferentes ubicaciones); El equilibrio de las propiedades mecánicas, especialmente la resistencia al impacto.

·Observación microscópica directa:

·Microscopio electrónico de barrido (SEM): observe la superficie de fractura frágil del producto y evalúe directamente el estado de aglomeración, el tamaño de las partículas y el enlace interfacial de las partículas de Sb₂O₃. La dispersión uniforme debe manifestarse como una inclusión aislada de partículas nativas o agregados extremadamente pequeños en la matriz de resina.

·Escaneo de superficie por espectroscopía de rayos X de dispersión de energía (EDS): analizar la distribución superficial de elementos de antimonio (Sb) para obtener una imagen visual de la distribución de elementos es el estándar de oro para determinar la uniformidad de dispersión macroscópica.


Conclusión: del procesamiento pasivo al diseño activo

El problema de la dispersión detrióxido de antimonioen plásticos es un desafío típico de múltiples niveles que va desde la nanoescala (química de superficies), la microescala (aglomeración de polvo) hasta la escala macroscópica (campo de flujo de procesamiento). La solución radica en adoptar una mentalidad de ingeniería sistemática:

Los métodos únicos (como simplemente aumentar la velocidad del tornillo) suelen tener una eficacia limitada y van acompañados de efectos secundarios. La solución exitosa es inevitablemente seleccionar o personalizar productos Sb₂O₃ con una modificación superficial adecuada desde la fuente; Adoptar técnicas de pre dispersión como masterbatch en la etapa intermedia; En la etapa de procesamiento final, se aplican configuraciones de tornillos personalizadas y ventanas de proceso basadas en conocimientos reológicos.

Para los ingenieros de materiales compuestos, tratar la dispersión como una variable de proceso que se puede analizar, diseñar y controlar, en lugar de una enfermedad crónica sin solución, es la capacidad central para una producción estable de productos plásticos retardantes de llama de alto rendimiento, maximizando el efecto sinérgico del antimonio halógeno y reduciendo los costos generales. ¿Su producción sufre fluctuaciones de rendimiento causadas por la dispersión desigual del trióxido de antimonio? Podemos proporcionar una solución completa, desde polvos de superficie modificada/masterbatch predispersado hasta diagnóstico de procesos y optimización de la configuración de tornillos para su equipo existente, logrando un salto controlable en la calidad de la dispersión.

Noticias relacionadas
Déjame un mensaje
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies. política de privacidad
RechazarAceptar