Shandong Taixing material avanzado Co., Ltd.
Noticias

¿El hipofosfito de aluminio absorbe la humedad? ¿Cómo se debe almacenar?

2025-12-12 0 Déjame un mensaje

Hipofosfito de aluminio (AHP)es un retardante de llama libre de halógenos de alto rendimiento y su estabilidad en almacenamiento a largo plazo es un requisito previo importante para garantizar una calidad constante de los productos finales. La cuestión central que preocupa en general a la industria es si absorbe la humedad. ¿Cuáles son las consecuencias de absorber humedad? ¿Y cómo almacenarlo científicamente? Este artículo penetrará en la superficie y proporcionará un sistema cognitivo completo y un plan de gestión desde la perspectiva de la correlación entre la estructura cristalina, la fisicoquímica de la superficie y las propiedades del material.


I. Absorción de humedad del hipofosfito de aluminio: esencia y limitaciones.

En primer lugar, la conclusión principal es que el hipofosfito de aluminio tiene una cierta tendencia higroscópica, pero su higroscopicidad es significativamente menor que la de muchas otras sales inorgánicas (como el polifosfato de amonio APP), que se encuentra dentro de un rango controlable. La esencia y el grado de absorción de humedad están determinados por los siguientes factores:

1. Propiedades intrínsecas de la estructura cristalina.

La fórmula química del hipofosfito de aluminio es Al (H ₂ PO ₂) ∝ y su estructura cristalina no contiene una gran cantidad de agua cristalina. Esto es fundamentalmente diferente del hidróxido de aluminio [Al(OH)∝] o de ciertos boratos hidratados. Su absorción de humedad proviene principalmente de:

·Adsorción física superficial: Los grupos polares presentes en la superficie de las partículas (como los terminales - OH, P=O, etc.) adsorben las moléculas de agua en el aire a través de enlaces de hidrógeno.

·Condensación capilar: Para polvos finos, la capilaridad formada por los espacios entre partículas puede provocar condensación de vapor de agua en ambientes de alta humedad.

2. Variables clave que afectan la tasa y el grado de absorción de humedad

·Área de superficie específica: cuanto más fino sea el tamaño de las partículas (como nanoescala o ultrafinas), mayor será el área de superficie específica, más sitios polares expuestos, más rápida será la tasa de absorción de humedad y mayor será la capacidad de absorción de humedad en equilibrio. Ésta es la razón principal de los requisitos de almacenamiento más estrictos para los polvos ultrafinos.

·Estado químico de la superficie: AHP con modificación hidrofóbica de la superficie (como el tratamiento con agente de acoplamiento de silano) reducirá significativamente su higroscopicidad. La capa orgánica formada por agentes de acoplamiento en la superficie de las partículas protege eficazmente los grupos polares y es una tecnología clave para mejorar la estabilidad durante el almacenamiento.

·Temperatura y humedad ambiental: La humedad relativa (HR) del aire está impulsada por factores externos. Cuanto mayor es la humedad, mayor es el contenido de humedad con el que se alcanza el equilibrio de absorción de humedad. Un aumento de temperatura suele acelerar el proceso cinético higroscópico.


II. La reacción en cadena y los riesgos de rendimiento causados ​​por la absorción de humedad

La absorción de trazas de humedad puede parecer inofensiva, pero en el caso de los materiales compuestos poliméricos, las reacciones químicas en cadena y los cambios físicos que desencadena pueden tener consecuencias graves:

1. Degradación por hidrólisis térmica durante el procesamiento (un golpe fatal para la resina matriz)

·Este es el riesgo más grave y oculto. Si el agua adsorbida por el AHP no se elimina por completo durante el procesamiento (normalmente >250 ℃), las moléculas de agua se convertirán en fuertes catalizadores de hidrólisis en un estado fundido a alta temperatura.

·El efecto sobre el poliéster (PBT/PET) y la poliamida (PA): la humedad puede cortar rápidamente los enlaces éster o amida de estos polímeros, lo que resulta en una fuerte disminución del peso molecular (reducción de la viscosidad intrínseca), que se manifiesta como pérdida de resistencia al fundido, fragilidad del producto y colapso de las propiedades mecánicas. Este proceso puede ocurrir silenciosamente en extrusoras o máquinas de moldeo por inyección.

2. Posible atenuación de la eficiencia del retardante de llama.

·La humedad absorbida en la superficie puede alterar la ruta de descomposición inicial y la temperatura deAHP, interfiere con su mecanismo sinérgico preciso del retardante de llama con la matriz polimérica y puede provocar fluctuaciones o incumplimiento de los niveles de retardante de llama.

3. Deterioro de la fluidez y dispersabilidad del polvo.

·Después de la absorción de humedad, se produce aglomeración entre las partículas debido al efecto de puente líquido, lo que resulta en una disminución de la fluidez y dificultades en la alimentación dosificadora automática, lo que puede provocar defectos de dispersión desigual en el producto final.


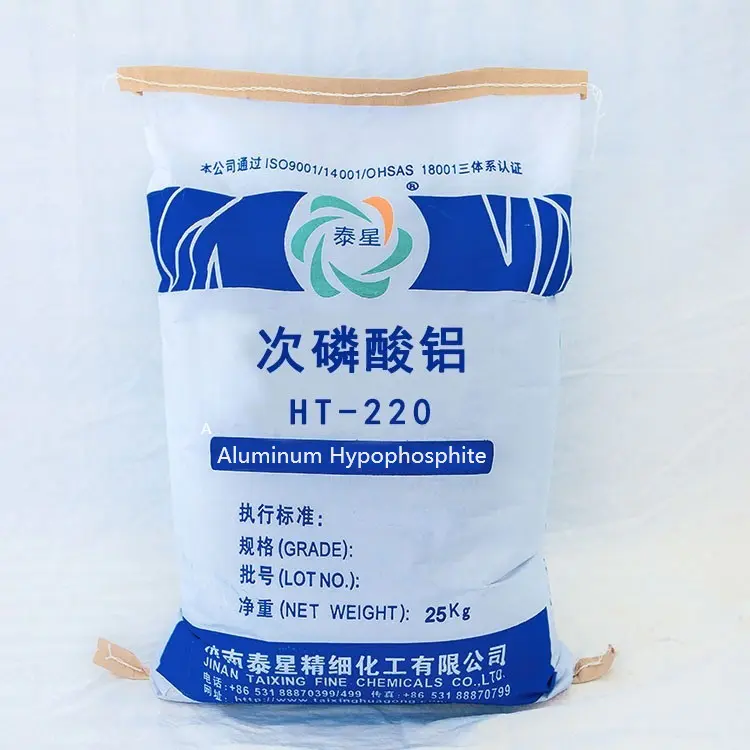
Aluminium Hypophosphite


III. Estándares científicos de gestión del almacenamiento: de los principios a la práctica

Con base en el entendimiento anterior, proponemos un plan de almacenamiento sistemático de "prevención primero, seguimiento como complemento".

Principios básicos de almacenamiento

Aislar la humedad, controlar la temperatura, sellar el embalaje, primero en entrar, primero en salir.

Procedimientos operativos específicos

1. Especificaciones de embalaje

·Preferido: Envase de doble capa. La capa interior es una bolsa de película de polietileno (PE) gruesa y termosellada, mientras que la capa exterior es una bolsa de papel kraft a prueba de humedad o una bolsa compuesta de aluminio y plástico. Para aplicaciones de alta demanda, la bolsa interior se puede llenar con nitrógeno seco y sellar.

·Embalaje grande: la bolsa de una tonelada debe revestirse con una película de PE resistente a la humedad y la salida debe sellarse herméticamente con bridas.

2. Requisitos del entorno de almacenamiento

·Almacén: Debe mantenerse fresco, seco y bien ventilado. Se recomienda mantener la temperatura ambiente por debajo de 25 ℃ y la humedad relativa por debajo del 50% RH.

·No mezclar con productos químicos como ácidos fuertes, bases fuertes, oxidantes, etc.

·Colocación: Bandeja de almacenamiento tipo cojín, guardada alejada de paredes y pisos para evitar que la humedad entre al suelo.

3. Medidas de prevención de humedad durante el uso.

·Listo para usar después de abrir la bolsa: Después de abrir el embalaje, toda la bolsa de materiales debe colocarse en el sistema de mezcla de presecado o usarse lo antes posible.

·Manipulación de materiales no utilizados: Si la bolsa no se agota después de abrirla, se debe volver a cerrar herméticamente inmediatamente o transferir a un recipiente sellado con desecante. No se recomienda exponer los materiales de desembalaje a un entorno de taller abierto durante mucho tiempo.

·Proceso de presecado (muy recomendado): Para sistemas de resina como PA y PBT que son extremadamente sensibles a la humedad, se recomienda presecar el AHP junto con la resina antes de mezclar. Las condiciones habituales de secado son: secado a 80-100 ℃ durante 3-4 horas en un tambor de vacío o en un horno con circulación de aire caliente. Esto no sólo elimina el agua adsorbida, sino que también garantiza la seguridad del procesamiento.

4. Seguimiento y confirmación de calidad.

·Inspección de fábrica: Mida el contenido de humedad inicial del producto (como el método Karl Fischer) y establezca datos de referencia.

·Inspección periódica: Para los materiales del inventario, especialmente aquellos con daños leves en el embalaje o embalaje abierto, compruebe periódicamente si hay grumos.

·Confirmación antes del uso: Si hay alguna duda sobre el estado de secado del material, se debe realizar una simple "prueba de dedo fundido" o un procesamiento a pequeña escala antes de su uso para observar si hay burbujas en el material fundido y si hay alguna anomalía en el rendimiento del producto.


Conclusión: considerar la gestión del almacenamiento como parte del proceso técnico

La higroscopicidad dehipofosfito de aluminioNo es un defecto insuperable, sino un parámetro técnico que puede controlarse completamente mediante comprensión científica y estándares rigurosos. Comprender el mecanismo de absorción de humedad nos permite pasar de una respuesta pasiva a una prevención activa.

Para los fabricantes de materiales compuestos, establecer e implementar un estricto procedimiento operativo estándar (SOP) de pretratamiento y almacenamiento de AHP es tan importante como seleccionar un proveedor confiable. Esta no es solo una medida necesaria para garantizar la estabilidad del material, sino también la piedra angular para garantizar que su fórmula retardante de llama de alto rendimiento pueda realizar de manera repetida y confiable su rendimiento de diseño en cada producción, protegiendo así la reputación de su producto y la eficiencia de producción. Los productos de hipofosfito de aluminio que ofrecemos se han sometido a un estricto tratamiento de secado y están empaquetados con materiales a prueba de humedad. Si necesita sugerencias personalizadas para soluciones de almacenamiento y pretratamiento adaptadas al entorno específico de su fábrica (especialmente en áreas de alta humedad), o para obtener parámetros del proceso de presecado, no dude en comunicarse con nuestro equipo de soporte técnico en cualquier momento.

Noticias relacionadas
Déjame un mensaje
X
Utilizamos cookies para ofrecerle una mejor experiencia de navegación, analizar el tráfico del sitio y personalizar el contenido. Al utilizar este sitio, acepta nuestro uso de cookies. política de privacidad
RechazarAceptar