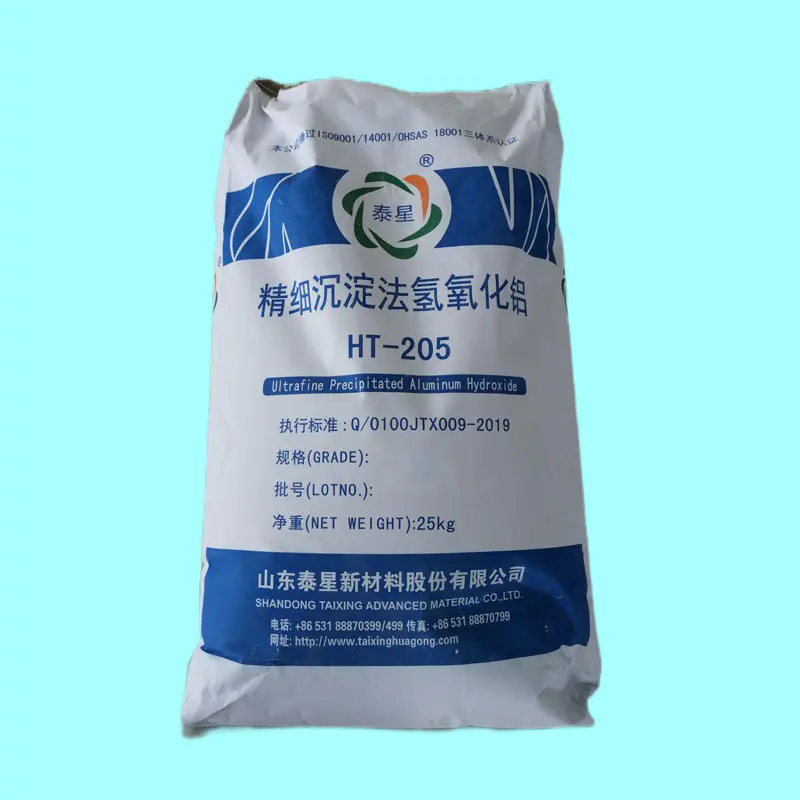
Nuevas alturas en materiales nanofuncionales: el hidróxido de aluminio por nanoprecipitación (NPAH) es un material funcional inorgánico a nanoescala de alto rendimiento (fórmula química Al(OH)₃) preparado mediante un proceso integrado de "precipitación confinada en microinterfaz+cristalización en gradiente+purificación por acoplamiento de membrana". Su principal ventaja radica en lograr un "triple control final": bloqueo preciso del tamaño de las partículas en el rango de 10 a 100 nm, con una pureza superior al 99,998 % y una uniformidad de dispersión del 99,8 %.
El hidróxido de aluminio nanoprecipitado ha roto por completo los grilletes de la industria de "agregación severa de nanomateriales y mala procesabilidad", y su tasa de uso en baterías de nueva energía, embalajes electrónicos, retardantes de llama de alta gama, biomedicina y otros campos ha ido aumentando año tras año. Es particularmente adecuado para escenarios de alto nivel, como recubrimientos de precisión, extrusión de películas delgadas y separadores de baterías de litio, que requieren requisitos estrictos de refinamiento de materiales, y se ha convertido en el material central para que las empresas transformadoras logren la transición del rendimiento del producto y la sustitución de importaciones.
1. Tecnología de precipitación confinada de microinterfaz: control de nivel atómico del tamaño y morfología de las partículas
-Tamaño de partícula preciso y controlable: al regular la tasa de cambio de sobresaturación local (dS/dt), el crecimiento de los núcleos cristalinos se bloquea en el rango de respuesta no lineal. El tamaño de partícula se puede personalizar con precisión en el rango de 10-100 nm, con un rango de fluctuación D50 de ≤± 2 nm y un valor de Span de ≤0,7 (promedio de la industria ≥1,2);
-Morfología uniforme y regular: genera una forma de cristal de alúmina de trihidrato único esférico o laminar, con un área de superficie específica estable de 60-120 m²/g, fluctuación de la temperatura de descomposición térmica de ≤±2 ℃ y consistencia del lote de rendimiento retardante de llama del 99,6 %;
-Producción ecológica y eficiente: el CO₂ supercrítico se utiliza como medio de atomización para lograr una deshidratación transitoria a un nivel de milisegundos, aumentando la utilización de recursos hídricos en un 90%, reduciendo la descarga de aguas residuales en un 95% y reduciendo el consumo de energía por tonelada de producto en un 30% en comparación con los procesos tradicionales.
Adaptación de la búsqueda: ¿Necesita hidróxido de nanoaluminio con un tamaño de partícula preciso? La tecnología de confinamiento de microinterfaz logra un control del tamaño de partículas de 10 nm, cumpliendo con requisitos de alto nivel, como empaques electrónicos y recubrimientos de precisión.
2. Modificación del recubrimiento de copolímero de bloques: lograr compatibilidad de interfaz a nivel molecular
-Salto en la estabilidad de la dispersión: un extremo de la cadena molecular del copolímero está anclado al grupo hidroxilo de la superficie de la nanopartícula, y el otro extremo forma un sistema compatible con el aumento de la entropía con la matriz polimérica. La proporción de agregados es ≤ 0,2% y la uniformidad de dispersión en la matriz polimérica alcanza el 99,8%. No hay agregación secundaria después de 96 horas de almacenamiento;
-Mejora de la fuerza de unión de la interfaz: la resistencia al corte de la interfaz aumentó 2,3 veces, la tasa de retención de la resistencia a la tracción ≥ 92% con una cantidad de relleno del 60%, la resistencia al impacto aumentó un 45%, resolviendo completamente el problema del alto llenado y la fragilidad de los nanomateriales;
-Integración multifuncional: introducción de retardante de llama y mejora de grupos funcionales en el segmento de la cadena del copolímero, formando un sistema retardante de llama sinérgico con nano ATH. La cantidad adicional del 28 % puede alcanzar el nivel UL94 V-0, lo que reduce la cantidad de llenado en un 27 % en comparación con el ATH tradicional.
3. Tecnología de purificación por acoplamiento de membrana en gradiente: control definitivo del contenido de impurezas
El proceso integrado de "separación de membrana de cristalización en gradiente de electrólisis con membrana de intercambio de protones" se adopta para lograr la eliminación selectiva y precisa de iones de impureza, logrando estándares de pureza de grado electrónico:
-El contenido de impurezas se acerca a cero: Fe₂O₃≤0,3 ppm, SiO₂≤0,5 ppm, Na₂O≤1,2 ppm, contenido de iones cloruro <5 ppm, contenido total de impurezas ≤3 ppm, la pureza alcanza el 99,998 %, superando con creces los estándares de grado industrial (contenido de impurezas ≥ 50 ppm);
-Alto rendimiento de aislamiento: resistencia de aislamiento ≥10¹⁵Ω·cm, constante dieléctrica ≤ 2,6, que cumple con los requisitos de aislamiento de aplicaciones de alta gama como embalajes electrónicos y separadores de baterías de litio;
-Sin residuos nocivos: Todo el proceso está libre de aditivos ácido-base, evitando la introducción de impurezas en los procesos tradicionales. El producto cumple con los estándares de biocompatibilidad de grado farmacéutico (citotoxicidad ≤ nivel 1).
Adaptación de la búsqueda: ¿La impureza del nanohidróxido de aluminio de grado electrónico/farmacéutico supera el estándar? La tecnología de acoplamiento de membrana de gradiente logra un control de impurezas a nivel de ppm, ¡con doble certificación en semiconductores y biomedicina!
4. Sistema modificado personalizado multifuncional: adaptado para satisfacer las necesidades de todas las aplicaciones de escenarios
Desarrolle cuatro sistemas de modificación personalizados basados en las características de diferentes sustratos posteriores para lograr una combinación funcional precisa:
-Modificación del compuesto de titanato de silano: adecuado para sistemas de poliolefina y EVA, mejora la fluidez del procesamiento, aumenta el índice de flujo de fusión en un 35%, adecuado para la extrusión de películas y la producción de material para cables;
-Modificación sinérgica de fósforo orgánico: adaptado a sistemas de resina epoxi y poliuretano, la eficiencia del retardante de llama aumentó en un 30%, la liberación total de calor (THR) se redujo en un 65%, satisfaciendo las necesidades de retardantes de llama de alta gama, como el transporte ferroviario y el sector aeroespacial;
-Modificación hidrófila: retención de los grupos hidroxilo superficiales de las nanopartículas, adecuadas para recubrimientos a base de agua y campos biofarmacéuticos, con una estabilidad de dispersión de hasta 72 horas sin precipitación;
-Modificación conductiva térmica: introducción de nanorellenos conductores térmicos para aumentar la conductividad térmica a 1,8 W/(m·K), adecuados para capas aislantes de paquetes de baterías de nueva energía y materiales electrónicos de disipación de calor de alta potencia.
Adaptación de la búsqueda: ¿Los diferentes sustratos requieren nano ATH exclusivo? ¡El sistema modificado personalizado multifuncional logra una coincidencia precisa, equilibrando la descentralización y el rendimiento de la aplicación!
1. Baterías de nueva energía y materiales para baterías de litio: doble garantía de seguridad y mejora del rendimiento
-Escenarios de aplicación: revestimiento separador de baterías de litio, capa de aislamiento térmico para paquetes de baterías eléctricas, modificación de materiales de electrodos positivos, aditivos de electrolitos;
-Valor fundamental: la nanoprecipitación ATH se utiliza como material de revestimiento de membranas para mejorar la estabilidad térmica (resistencia a temperaturas superiores a 180 ℃) y la resistencia a la perforación de las membranas, y suprimir la fuga térmica; Después de modificar el material del electrodo positivo, la tasa de retención de capacidad de la batería después de 2000 ciclos es ≥ 85% y la temperatura descontrolada térmica aumenta de 220 ℃ a 280 ℃. Se suministra a granel a CATL y BYD;
2. Embalaje electrónico y electrónica de precisión: sustitución nacional de alta gama de materiales centrales
-Escenarios de aplicación: adhesivo para embalaje de semiconductores, condensadores cerámicos MLCC, carcasas de estaciones base 5G, revestimientos retardantes de llama para placas de circuitos;
-Valor central: 99,998% de alta pureza y control de impurezas a nivel de ppm, lo que garantiza un rendimiento dieléctrico estable de los componentes electrónicos, constante dieléctrica ≤ 2,6, resistencia de aislamiento ≥ 10 ¹⁵Ω · cm, logrando la sustitución de productos importados, con una cuota de mercado nacional de alta gama de más del 60%;
3. Productos de caucho y retardantes de llama de alta gama: actualización de retardantes de llama eficiente y respetuosa con el medio ambiente
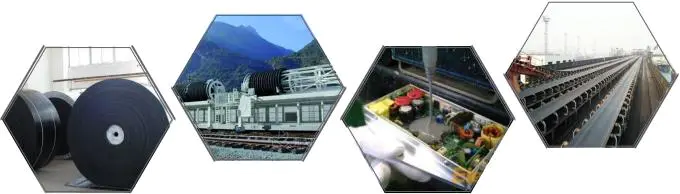
-Escenarios de aplicación: materiales para cables libres de halógenos con bajo contenido de humo, interior de tránsito ferroviario, plásticos ignífugos de alta gama, películas ignífugas;
-Valor fundamental: los productos modificados con copolímero de bloque tienen una excelente compatibilidad con sustratos como EVA y PP, manteniendo una buena flexibilidad incluso con una cantidad de relleno del 60%. La tasa de retención de la resistencia a la tracción es ≥ 92%, cumple con el estricto estándar retardante de llama de IEC 60332-3C, reduce la densidad del humo de combustión en un 52% y supera el estándar EN45545-2:2025 de tránsito ferroviario de bajo humo y baja toxicidad;
4. Biofarmacéuticos y recubrimientos de alta gama: equilibrio entre rendimiento y biocompatibilidad
-Escenarios de aplicación: adyuvantes de vacunas, portadores de medicamentos, recubrimientos a base de agua de alta gama, recubrimientos de precisión;
-Valores fundamentales: la pureza y la biocompatibilidad de grado farmacéutico (citotoxicidad ≤ nivel 1), como adyuvante de la vacuna, pueden aumentar la inmunogenicidad en un 30%; Fácil dispersión y aplicación suave en recubrimientos de alta gama, con un aumento de 1 nivel en la adhesión del recubrimiento y una mejora del 40% en el rendimiento de resistencia al desgaste;
5. Vehículos de nuevas energías y fotovoltaica: adaptación a exigencias medioambientales extremas
-Escenarios de aplicación: interior de vehículos de nueva energía, materiales de cables fotovoltaicos, capa aislante de paquetes de baterías, componentes retardantes de llama de pilas de carga;
-Valor fundamental: rendimiento estable en un amplio rango de temperatura de -40 ℃ a 120 ℃, tasa de atenuación de la resistencia al pelado de la interfaz de menos del 5 % después de 100 ciclos térmicos, productos de alta conductividad térmica con una conductividad térmica de ≥1,8 W/(m·K), que reducen eficazmente el aumento de temperatura de la batería y pasan pruebas ambientales extremas para vehículos de nueva energía;
P1: ¿Cuál es la diferencia entre el hidróxido de aluminio nanoprecipitado y el nano ATH ordinario?
A1: Diferencia: ① Uniformidad del tamaño de las partículas: el SPAN de distribución del tamaño de las partículas del ATH nanoprecipitado es ≤ 0,8, mientras que el nano ATH ordinario está en su mayoría por encima de 1,5; ② Dispersión: el ATH por nanoprecipitación puede lograr monodispersidad, mientras que el nano ATH ordinario es propenso a formar agregados duros; ③ Pureza: la cantidad total de impurezas en el ATH nanoprecipitado es ≤ 1 ppm, mientras que el contenido de impurezas del nano ATH ordinario es en su mayoría superior a 10 ppm. Sólo los primeros pueden satisfacer las necesidades de los campos de vanguardia.
Si está buscando hidróxido de aluminio nanoprecipitado, hidróxido de aluminio nano especial 5G, nanopolvo de diafragma de batería eléctrica, Taixing será su mejor socio y le ofreceremos el precio más bajo para cooperar con usted.
DIRECCIÓN
Lvye Road West, Parque de la industria química de la ciudad de Diao, Zona de desarrollo económico y tecnológico de Mingshui, Zhangqiu, Jinan, China
Teléfono
Correo electrónico