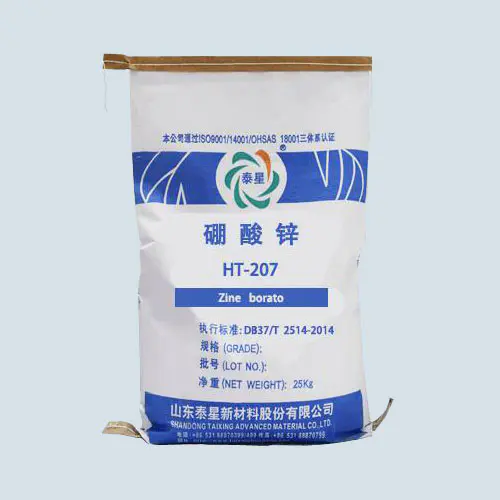
Entre numerosas variantes deborato de zinc, 3,5 borato de zinc hidratado (2ZnO·3B₂O₃·3,5H₂O) se ha convertido en la variedad más utilizada y formulada en los sistemas poliméricos retardantes de llama a nivel mundial, y representa más del 75 % de la cuota de mercado industrial de borato de zinc. Esta elección en el mercado no es accidental, sino que está determinada por su exclusivo diseño químico de cristal, su precisa función retardante de llama y su excelente rentabilidad. Este artículo revelará sistemáticamente el mecanismo interno por el cual el borato de zinc 3,5 hidratado se convierte en un estándar de la industria desde la perspectiva de la ciencia de los materiales, la ingeniería de retardantes de llama y la economía industrial.
Según el Informe de mercado de aditivos de polímeros (2023), la aplicación de borato de zinc en el mercado segmentado de retardantes de llama presenta una distribución clara:
·3.5 Borato de zinc hidratado: representa el 76,3%
·Borato de zinc anhidro: representa el 15,8%
·Otras formas de hidratación (5 agua, 7 agua, etc.): representan el 7,9%
·Sistema estándar UL: En pruebas de combustión de cables como UL 94 y UL 1685, la fórmula basada en borato de zinc hidratado 3.5 tiene la tasa de aprobación más alta.
·En las normas internacionales IEC, como IEC 60332 y 61034 para pruebas de cables, la fórmula recomendada por defecto es la forma de hidrato 3,5.
·En la norma nacional china GB/T 19666-2019 "Reglas generales para alambres y cables retardantes de llama y resistentes al fuego", las fórmulas de ejemplo se basan en esta variedad.
La forma de hidratación deborato de zincvaría de 1,5 a 7,5 de agua, pero el 3,5 de hidrato presenta ventajas de estabilidad únicas:
Comparación de la estabilidad de la estructura cristalina
|
forma hidratada |
Simetría cristalina |
temperatura ambienteestabilidad de almacenamiento |
Paso de deshidratación por calentamiento |
|
1.5 hidratación |
sanjiao |
Fácil de absorber la humedad y transformar. |
Deshidratación continua en un solo paso |
|
3.5 hidratación |
monoclínica |
>5 años sin cambios |
Control preciso en tres pasos |
|
5 hidratación |
monoclínica |
Ligera formación de grumos después de 3 años. |
Dos pasos se superponen parcialmente |
|
7 hidratación |
ortogonal |
Deshidratación significativa después de 2 años. |
Superposición de temperatura de varios pasos |
Parámetros clave de temperatura:
·Temperatura inicial de deshidratación: 215 ± 5°C
·Rango de deshidratación principal: 225-320°C
·Temperatura de deshidratación completa:>320°C
Este espectro de temperaturas forma una alineación estratégica con el comportamiento de procesamiento y combustión de los principales polímeros:
Relación correspondiente con la temperatura clave del polímero.
Temperatura de procesamiento de PVC: 170-200°C ← 3,5 Los hidratos son completamente estables
Inicio de la degradación térmica del PVC: ~250°C ← Los hidratos comienzan a deshidratarse y absorber calor
Temperatura de la zona de combustión del polímero: 300-500°C ← Zona de deshidratación principal, máximo efecto de enfriamiento
Temperatura de formación de la capa de carbono:>400°C ← Se completa la deshidratación, comienza la formación cerámica
El 14,5% de humedad teórica correspondiente a 3,5 de hidratación es el resultado de múltiples equilibrios:
·Eficiencia retardante de llama: Cada gramo de material puede absorber 280-300 J de calor (entalpía de cambio de fase+calor sensible del vapor de agua)
·Seguridad del procesamiento: El contenido de humedad es lo suficientemente bajo como para evitar burbujas en el procesamiento (<15% del umbral de seguridad)
·Economía de transporte: Maximización de la proporción de componentes retardantes de llama eficaces (ZnO+B₂O₃)
Primera dimensión: Enfriamiento y dilución en fase gaseosa (200-320°C)
H₂O(l) → H₂O(g) ΔH_vap = 2257 J/g
Cálculo de absorción de calor: 14,5% × 2257=327 J/g (teórico)
Entalpía de deshidratación medida real: 280-295 J/g (incluida la energía de falla del cristal)
Diluir la concentración de oxígeno con vapor de agua: la tasa de dilución en volumen alcanza el 8-12%
Segunda dimensión: Catálisis en fase condensada a carbono (320-450°C)
Los productos de deshidratación reaccionan con fuentes de halógeno (como el Cl en el PVC):
Zn₂B₆O₁₁ + 12HCl → 2ZnCl₂ + 6BCl₃ + 6H₂O
El ZnCl ₂ generado actúa como catalizador ácido de Lewis:
·Reducir la energía de activación de la deshidrogenación del polímero en 40-50 kJ/mol
·Promover la formación de estructura de carbono aromático (aumentar el tamaño de los microcristales de grafito en 2-3 nm)
·Mejora en la tasa de carbono residual: el sistema de PVC aumentó del 12% al 28%
Tercera dimensión: Formación de barrera cerámica (>450°C)
El óxido de boro forma una capa de vidrio viscosa:
B₂O₃ ecuación de viscosidad: log η=A+B/(T-T ₀)
A 500°C: η≈ 10 ⁴ Pa · s (cobertura efectiva)
A 700 °C: η≈ 10 ³ Pa · s (flujo autorreparable)
Esta capa de vidrio reduce el coeficiente de difusión de oxígeno en tres órdenes de magnitud.
Agregue 20 phr de retardante de llama al material del cable de PVC:
|
Métricas de rendimiento |
3.5 Borato de zinc hidratado |
aluminiohidróxido numérico |
hidróxido de magnesio |
Borato de zinc anhidro |
|
valor de la LOI |
33,2% |
29,5% |
30,1% |
28,8% |
|
Clasificación UL94 |
V-0 |
V-1 |
V-1 |
V-1 |
|
Densidad del humo (Ds) |
175 |
320 |
280 |
210 |
|
Tasa de retención de resistencia a la tracción |
91% |
82% |
85% |
96% |
|
índice de costos |
1.00 |
0.65 |
0.75 |
1.15 |
|
Índice de Eficiencia Integral |
1.00 |
0.72 |
0.78 |
0.87 |
Compatibilidad con técnicas comunes de procesamiento de plástico.
·Extrusión de doble tornillo: el rango de temperatura más alto suele ser <220 °C y el hidrato 3,5 es completamente estable.
·Mezcla del mezclador interno: alta temperatura instantánea <250°C, la exposición a corto plazo no afecta el rendimiento
·Moldeo por inyección: temperatura de fusión <280°C, tasa de deshidratación controlada dentro del 5%
·Conformado por laminación: temperatura del rollo generalmente <200 °C, riesgo cero
Estudio sobre el comportamiento en PVC plastisol
Al agregar 20 phr:
-Aumento de la viscosidad Brinell: sólo un 8-12% (en comparación con el hidróxido de aluminio: aumentado un 25-30%)
-Cambio del índice tixotrópico: de 0,85 a 0,88 (prácticamente manteniendo las características del fluido newtoniano)
-Estabilidad en almacenamiento: cambio de viscosidad <5% después de 6 meses
Esto se atribuye al efecto lubricante y a la baja energía superficial de sus partículas en forma de láminas.
Mecanismo de reacción:
Zn₂B₆O₁₁ + Sb₂O₃ + 12HCl →
ZnSb ₂ O ₅ (fase espinela)+2BCl ∝+otros vidrios de borato
Índice de colaboración (definido según ISO 4589):
·Borato de zinc hidratado 3,5 individualmente: LOI=28,5%
·Sb₂O₃ solo: LOI=27,0%
·1:1. Compuesto: LOI=34,5%
·Índice de colaboración: 1,24 (>1,2 indica colaboración fuerte)
En material de cable libre de halógenos de hidróxido de magnesio/EVA:
Fórmula estándar:
EVA (28 % VA): 100 phr
Hidróxido de magnesio: 120 phr
3,5 Borato de zinc hidratado: 25 phr
Masterbatch de silicona: 5 phr
Mejora del rendimiento:
-LOI aumentó del 38% al 42%
-La densidad del humo oscila entre 250 y 160
-La resistencia a la tracción oscila entre 10,2 y 11,8 MPa
-Pasó UL 94 V-0 (3,2 mm)
Su mecanismo de acción es promover la formación de capas cerámicas de borato de magnesio a partir de los productos de deshidratación del hidróxido de magnesio.
Análisis de costes del ciclo de vida completo
Análisis comparativo de fábricas de cables con un consumo anual de 100 toneladas.
|
elemento de costo |
3.5 Borato de zinc hidratado |
hidróxido de magnesio |
Agente de expansión a base de fósforo y nitrógeno. |
|
Costo de materia prima (10000 yuanes/año) |
150 |
110 |
320 |
|
Costo del consumo de energía de procesamiento |
punto de referencia |
+18% |
+5% |
|
Costo de desgaste del equipo |
punto de referencia |
+35% |
punto de referencia |
|
Tasa de cumplimiento del desempeño |
98% |
85% |
92% |
|
Índice de costos integrales |
1.00 |
1.15 |
1.82 |
La posición "más utilizada" de 3,5 hidratadosborato de zinces un caso clásico de optimización de ingeniería en ciencia de materiales: no logra el máximo rendimiento en un solo artículo, pero logra el mejor equilibrio en cuatro dimensiones: eficiencia retardante de llama, adaptabilidad de procesamiento, control de costos y respeto al medio ambiente.
Su principal competitividad se puede resumir en:
1. Respuesta térmica precisa: combinación estratégica de la temperatura de liberación del agua de cristalización y la temperatura de degradación térmica del polímero
2. Mecanismo retardante de llama multidimensional: actúa simultáneamente sobre la fase gaseosa, la fase condensada y la fase barrera.
3. Compatibilidad del sistema: coexistencia amistosa con la gran mayoría de polímeros y técnicas de procesamiento.
4. Sostenibilidad económica: proporcionar seguridad retardante de llama confiable al menor costo total